Trong các hệ thống truyền động công nghiệp, hộp giảm tốc 2 cấp đóng vai trò quan trọng trong việc giảm tốc độ quay và tăng mô-men xoắn để máy móc vận hành ổn định, mạnh mẽ và bền bỉ hơn. Tuy nhiên, để thiết bị hoạt động hiệu quả, hạn chế rung lắc, tiếng ồn cũng như tránh các sự cố hư hỏng bánh răng, việc lắp đặt đúng kỹ thuật là yếu tố vô cùng quan trọng. Bài viết dưới đây sẽ hướng dẫn chi tiết cách lắp hộp giảm tốc 2 cấp từ khâu chuẩn bị, căn chỉnh đến quy trình vận hành thử, giúp hệ thống truyền động đạt hiệu suất tối ưu và đảm bảo độ bền lâu dài.
Các bước chuẩn bị trước khi lắp hộp giảm tốc 2 cấp
Trước khi đưa thiết bị vào bệ đặt máy, công tác chuẩn bị kỹ lưỡng về mặt bằng, dụng cụ và kiểm tra thông số kỹ thuật là bước bắt buộc nhằm tránh các sai lệch dây chuyền về sau.
Kiểm tra tình trạng thiết bị
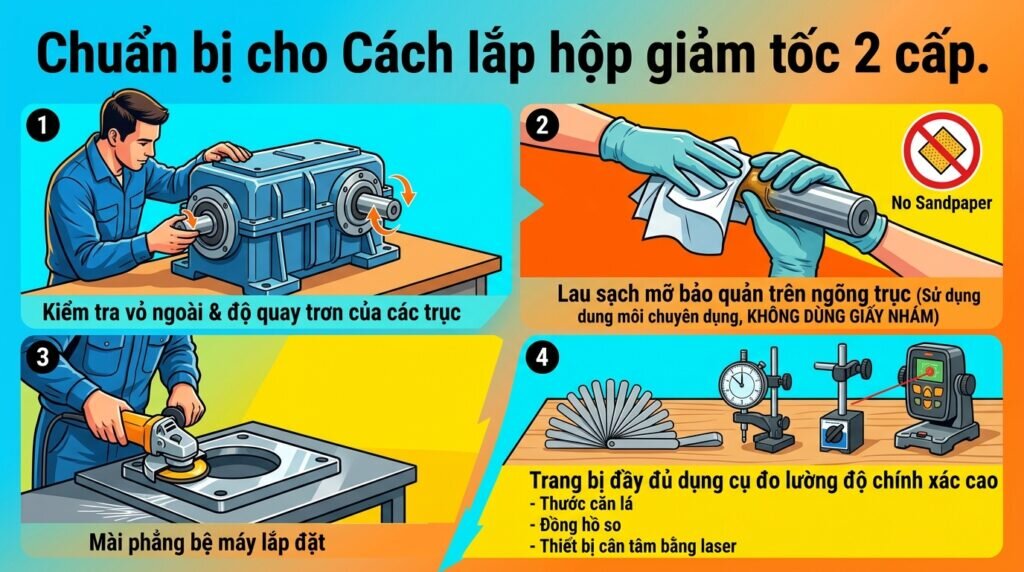
Hãy thực hiện việc kiểm tra kỹ lưỡng toàn bộ vỏ ngoài của bộ giảm tốc nhằm phát hiện các dấu hiệu nứt vỡ hoặc móp méo có thể xảy ra trong quá trình vận chuyển. Bạn cần kiểm tra sự quay trơn của các đầu trục bằng cách xoay nhẹ trục vào để cảm nhận chuyển động của trục ra, đảm bảo các chi tiết bánh răng ăn khớp bên trong không bị bó kẹt cơ học.
Vệ sinh bề mặt máy
Tiến hành lau sạch hoàn toàn lớp mỡ bảo quản chống rỉ sét bám trên các ngõng trục bằng dung môi chuyên dụng. Tuyệt đối không sử dụng các loại giấy nhám thô ráp để mài chà xát bề mặt ngõng trục vì điều này có thể tạo nên các vết xước sâu làm hỏng phớt chặn dầu khi lắp ráp. Bề mặt bệ máy và chân đế của tháp lắp cũng phải được mài phẳng, làm sạch mọi xỉ hàn, lớp sơn thừa hoặc bụi bẩn.
Chuẩn bị dụng cụ
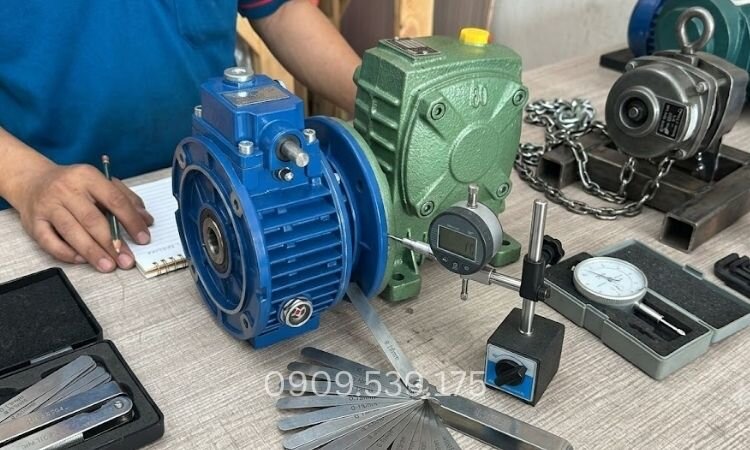
Hãy trang bị đầy đủ dụng cụ đo lường chuyên dụng có độ chính xác cao bao gồm thước căn lá, đồng hồ so đo độ lệch tâm trục và thiết bị nâng hạ an toàn. Nếu điều kiện nhà xưởng cho phép, bạn nên chuẩn bị bộ thiết bị cân tâm bằng tia laser hiện đại để hỗ trợ quá trình căn chỉnh bộ giảm tốc motor đạt độ đồng tâm hoàn hảo nhất.
Chuẩn bị lắp đặt hộp giảm tốc 2 cấp
Quy trình cách lắp hộp giảm tốc 2 cấp đúng kỹ thuật
Việc lắp ráp và cố định hộp giảm tốc 2 cấp phải tuân thủ nghiêm ngặt theo một trình tự để tránh gây ứng suất tập trung lên vỏ máy.
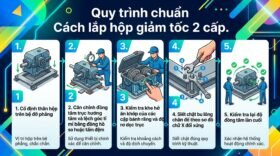
Cố định thân hộp giảm tốc
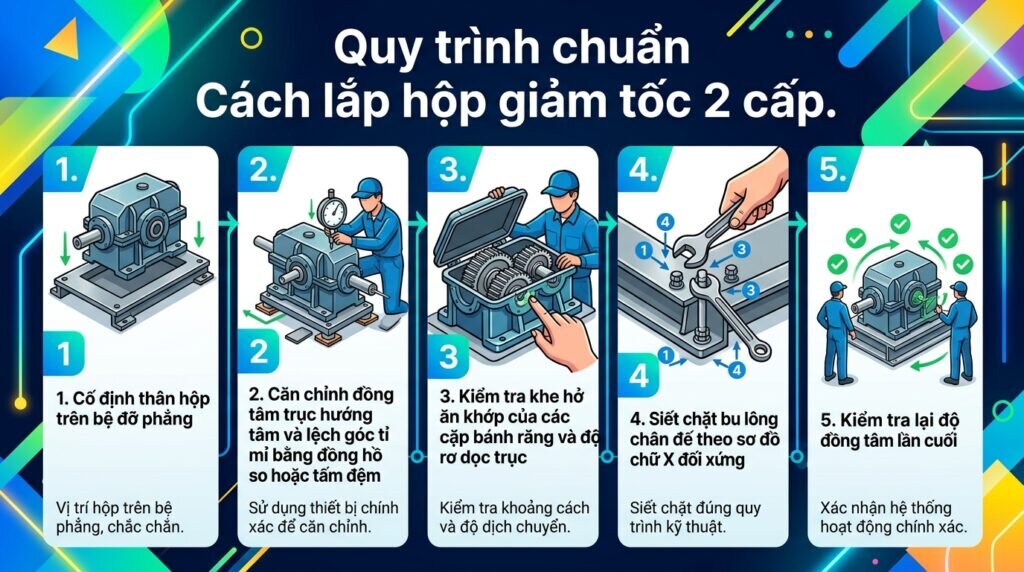
Đặt nhẹ nhàng tháp lắp thiết bị lên trên bệ đỡ phẳng đã chế tạo sẵn. Sử dụng các tấm đệm căn bằng thép không gỉ đặt dưới các chân đế để căn chỉnh chiều cao trục đầu ra của bộ hộp số giảm tốc thẳng hàng tương đối với trục động cơ điện và trục máy công tác. Ở bước này, chúng ta chỉ gá tạm các bu lông định vị chân đế chứ không siết chặt để còn thực hiện căn chỉnh ở bước tiếp theo.
Căn chỉnh đồng tâm trục
Đây là bước kỹ thuật quan trọng nhất của toàn bộ quy trình lắp đặt, ảnh hưởng trực tiếp đến tuổi thọ của vòng bi đỡ trục và phớt chặn dầu.
Căn độ lệch hướng tâm: Sử dụng đồng hồ so định vị trên trục này và cho đầu đo tỳ lên bề mặt trục đối diện. Khi quay trục đi một vòng, độ sai lệch hướng tâm đo được tối đa không được vượt quá ngưỡng 0.05 mm.
Căn độ lệch góc: Kiểm tra khoảng cách khe hở giữa hai mặt đầu của khớp nối tại bốn điểm đối xứng nhau trên vòng tròn. Độ sai lệch khe hở giữa các điểm đối diện này phải nằm trong giới hạn cho phép của nhà sản xuất, thông thường tối đa là 0.03 mm. Chúng ta tiến hành căn chỉnh tỉ mỉ bằng cách thêm hoặc bớt các tấm đệm căn mỏng bên dưới chân đế của hộp giảm tốc motor.
Kiểm tra khe hở ăn khớp
Đối với các dòng máy có thiết kế nắp vỏ tháo rời, kỹ sư cần mở nắp kiểm tra vết tiếp xúc ăn khớp và khe hở sườn răng của các cặp bánh răng cấp nhanh và cấp chậm. Đối với các loại hộp số motor giảm tốc nguyên khối, cần kiểm tra khe hở dọc trục của ngõng trục đầu vào và trục đầu ra để đảm bảo trục có thể co giãn tự nhiên khi sinh nhiệt, tránh hiện tượng bó cứng vòng bi.
Siết chặt bu-lông chân đế
Sau khi đã đạt được độ đồng tâm tiêu chuẩn, tiến hành siết chặt đều tay các bu lông cố định chân bệ máy theo sơ đồ đối xứng hình chữ X để lực ép được phân bổ đều. Sau khi siết chặt bu lông, bắt buộc phải dùng đồng hồ so kiểm tra lại độ đồng tâm trục một lần cuối cùng để đảm bảo quá trình siết lực không làm xê dịch vị trí của thiết bị.
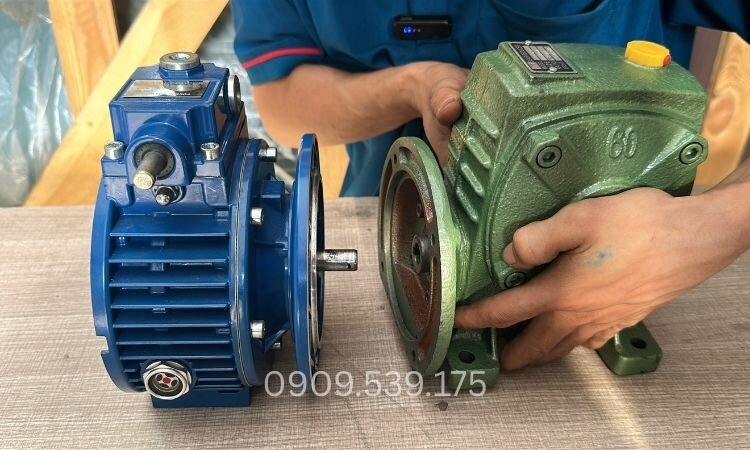
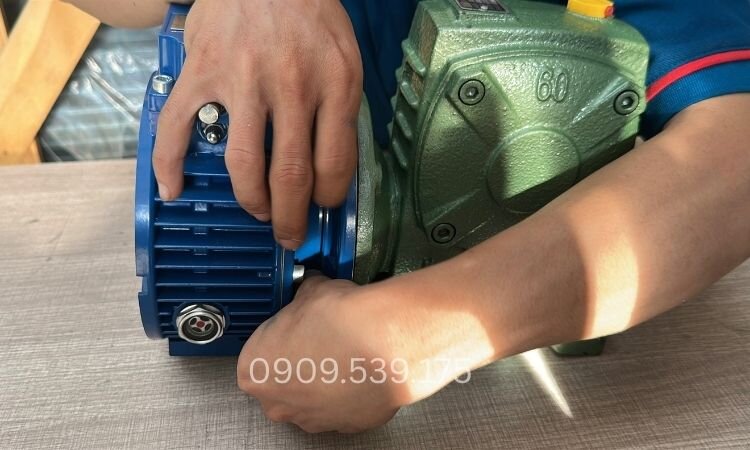
Tiến hành lắp đặt hộp giảm tốc lại với nhau
Lưu ý kỹ thuật trong quá trình lắp ráp
Để motor giảm tốc vận hành ổn định lâu dài, có ba lưu ý kỹ thuật bắt buộc phải tuân thủ trong quá trình lắp ráp:
Xử lý khe hở giữa các trục
Khi kết nối trục ra của thiết bị với trục máy công tác thông qua khớp nối hoặc puly, bắt buộc phải chừa một khoảng hở dọc trục tối thiểu theo đúng thông số của hãng chế tạo. Khoảng hở này đóng vai trò bù trừ sự giãn nở nhiệt của vật liệu thép khi thiết bị hoạt động liên tục dưới tải trọng lớn, tránh lực đẩy dọc trục dội ngược lại tàn phá vòng bi của hộp số giảm tốc motor.
Lắp đặt hệ thống làm kín
Hệ thống phớt chặn dầu ở hai đầu trục phải được kiểm tra kỹ lưỡng để đảm bảo môi phớt không bị xoắn gập và đã được bôi một lớp mỡ chịu nhiệt mỏng để bôi trơn giảm ma sát trong những giây đầu tiên khi máy khởi động. Khi sử dụng các dòng hộp giảm tốc trung quốc hoặc các dòng hộp giảm tốc giá rẻ, hệ thống phớt chặn dầu thường dễ bị chai cứng hoặc rò rỉ sớm, do đó việc kiểm tra độ khít của phớt chặn ở bước này là vô cùng quan trọng.
Nạp dầu bôi trơn
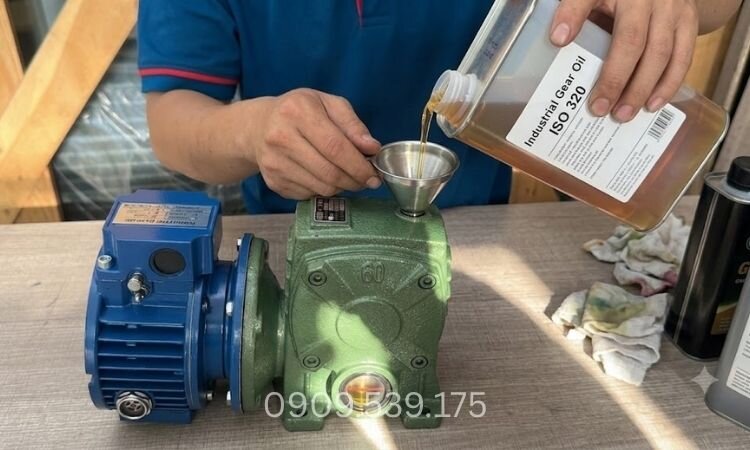
Hộp giảm tốc tuyệt đối không được phép chạy thử khi chưa có dầu bôi trơn bên trong khoang máy. Hãy chọn mua loại dầu nhớt bánh răng công nghiệp chuyên dụng từ các đại lý uy tín chuyên cung cấp hộp số giảm tốc chính hãng. Châm dầu từ từ thông qua nút đổ dầu cho đến khi mức dầu dâng lên đúng vạch đỏ nằm giữa mắt dầu quan sát hoặc đạt mức quy định trên thước đo dầu. Việc đổ quá nhiều dầu sẽ làm tăng lực cản khuấy dầu sinh nhiệt lượng lớn làm nóng vỏ máy, ngược lại việc đổ thiếu dầu sẽ gây ma sát khô phá hủy răng nhanh chóng.
Nạp dầu bôi trơn cho hộp giảm tốc
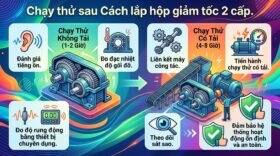
Kiểm tra và vận hành chạy thử
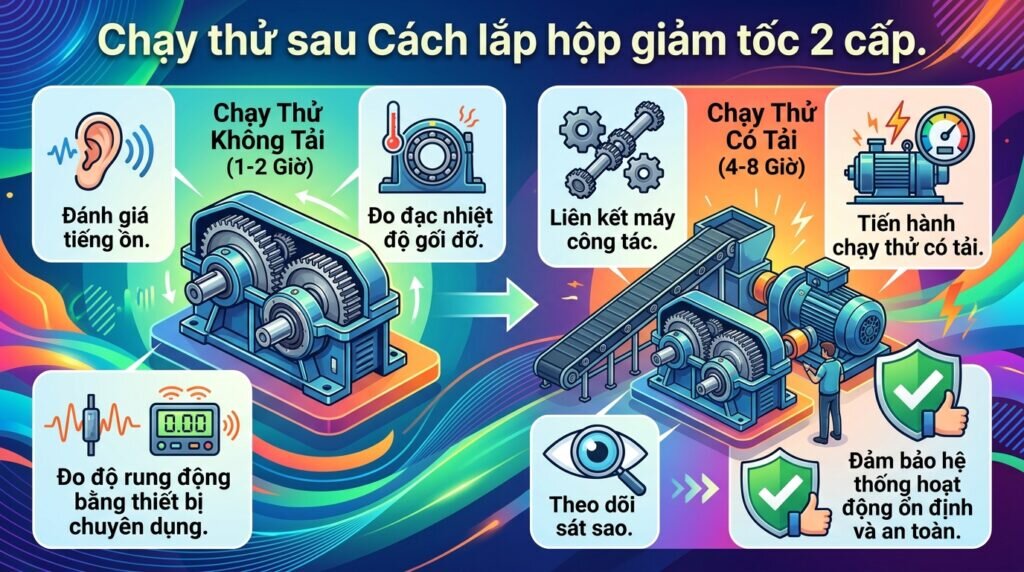
Quá trình chạy thử nghiệm được chia làm hai giai đoạn rõ rệt để theo dõi sát sao các chỉ số động học của hệ thống.
Vận hành không tải
Tiến hành đóng điện cho motor truyền động hoạt động không tải liên tục trong khoảng thời gian từ một đến hai giờ. Trong quá trình chạy thử không tải, kỹ sư cần lắng nghe tiếng ồn phát ra từ khoang bánh răng. Một hộp giảm tốc cơ khí hoạt động tốt phải phát ra tiếng kêu đều đặn, không có tiếng rít chói tai của kim loại cọ sát hoặc tiếng gõ lọc cọc của răng bị mẻ hay vòng bi bị rơ lắc.
Đo nhiệt độ và độ rung
Sử dụng súng đo nhiệt độ hồng ngoại để kiểm tra nhiệt độ của các gối đỡ vòng bi và bề mặt vỏ máy. Nhiệt độ của vỏ máy hoạt động ổn định sau hai giờ chạy không tải không nên vượt quá ngưỡng 50 độ C. Đồng thời, sử dụng thiết bị đo chuyên dụng để kiểm tra mức độ rung lắc tại các chân đế và gối đỡ trục của hộp số giảm tốc động cơ xem có nằm trong giới hạn an toàn cho phép hay không.
Kiểm tra tải
Sau khi chạy thử không tải đạt yêu cầu, tiến hành liên kết khớp nối với máy công tác để chạy thử có tải. Tăng dần tải trọng từ mức thấp cho đến khi đạt 100% công suất định mức của hộp số motor. Thời gian chạy thử có tải liên tục tối thiểu từ bốn đến tám giờ tùy thuộc vào quy chuẩn nghiệm thu của nhà xưởng. Theo dõi sát sao các vị trí liên kết chân đế xem có bị rung động bất thường hay không và đảm bảo nhiệt độ bề mặt vỏ không vượt quá ngưỡng 80 độ C khi chạy toàn tải.
Kỹ thuật viên đang tiến hành kiểm tra và chạy thử
Câu hỏi thường gặp
Tại sao sau khi siết chặt bu lông chân đế thì trục ra của hộp số lại bị bó cứng và khó quay bằng tay?
Hiện tượng này thường do bệ máy không phẳng hoặc căn đệm không đều dưới chân đế, khi siết lực bu lông quá chặt sẽ làm vặn vẹo vỏ hộp số gây kẹt gối đỡ vòng bi hoặc làm lệch tâm các trục bên trong.
Khi lắp khớp nối lên đầu trục của hộp số thì có được dùng búa gõ trực tiếp lên đầu trục hay không?
Tuyệt đối không được gõ búa trực tiếp lên trục vì lực va đập sẽ truyền qua trục làm nứt mẻ bánh răng và làm hỏng vòng bi đỡ bên trong. Hãy sử dụng vam ép chuyên dụng hoặc phương pháp gia nhiệt để lắp ráp.
Có thể sử dụng các loại dầu nhớt động cơ xe máy thông thường để châm vào hộp số được không?
Không được vì dầu nhớt động cơ thông thường không có các chất phụ gia cực áp chịu tải nặng chuyên dụng cho bánh răng công nghiệp, sử dụng sai dầu sẽ khiến bề mặt răng bị mài mòn rất nhanh.
Làm thế nào để phát hiện phớt chặn dầu của hộp số bị hư hỏng sau khi lắp ráp xong?
Hãy quan sát kỹ phần chân phớt tại đầu trục ra và trục vào, nếu thấy có vết dầu bôi trơn rò rỉ rỉ ra ngoài và bám bụi bẩn xung quanh sau khi chạy thử thì phớt chặn dầu đã bị rách hoặc lắp lệch.
Bao lâu thì cần phải tiến hành siết lại toàn bộ hệ thống bu lông chân đế sau lần lắp ráp đầu tiên?
Sau tuần đầu tiên hoạt động liên tục dưới tải, do rung động cơ học nên các bu lông có thể bị lỏng ra. Bạn cần sử dụng cờ lê lực để kiểm tra và siết lại toàn bộ liên kết chân bệ máy để đảm bảo độ vững chắc.
Kết luận
Cách lắp hộp giảm tốc 2 cấp đúng tiêu chuẩn kỹ thuật không chỉ đảm bảo cho toàn bộ dây chuyền cơ khí vận hành đạt năng suất tối ưu mà còn mang lại sự yên tâm tuyệt đối cho đội ngũ bảo trì nhà xưởng. Việc thấu hiểu chi tiết các bước căn chỉnh độ đồng tâm trục, kiểm soát chặt chẽ nhiệt độ làm việc và chế độ dầu bôi trơn chính là giải pháp cốt lõi để nâng cao tuổi thọ của thiết bị truyền động và bảo vệ dòng chảy sản xuất của doanh nghiệp luôn bền vững.